新闻摘要:金属波纹管的制造涉及成型、切断、平口、切口和接头焊接等多个环节,长期以来对设备协同和工艺一致性要求较高。本文以利玛赫HI-MACH的波纹管装备及生产线为对象,逐台解析五大核心设备的功能与参数,呈现从钢带原材料到成品波纹管的完整制造链条,并分析其工艺工程化能力,以及产线协同对密封、洁净和一致性的支撑作用。
关键词:波纹管生产线、波纹管焊接设备、自动成型机、接头焊接机、金属软管焊接设备、自动化产线、利玛赫HI-MACH
细小波纹管制造,依托五大核心设备构建完整链条
金属波纹管虽然体量不大,制造过程却并不简单。它需要把薄壁钢带经过卷制、焊接、成型,再经过定长切断、端部处理和接头焊接,才能成为可用于管路系统的柔性组件。过去这些环节往往分散在不同设备上,依靠人工流转,效率和一致性容易受到影响。随着液冷、真空、半导体等领域对细小波纹管需求的增加,能够把多道工序组织成自动化生产线的成套装备能力,变得越来越重要。利玛赫HI-MACH的波纹管装备体系,正是针对这一需求构建。
根据企业资料及公开报道,利玛赫HI-MACH的AI液冷3毫米波纹管生产线由波纹管自动成型机、切断机、平口机、切口机和接头焊接机五大核心设备组成,构建起从原材料到成品的全链条制造体系。五台设备分别承担卷制成型、定长切断、并波平口、端部切口和接头焊接等不同工序,物料在各设备之间按流程流转。与单台设备相比,这种成套产线的工程化难度在于,不仅要让每台设备稳定工作,还要保证各环节在规格、精度和节拍上相互匹配。
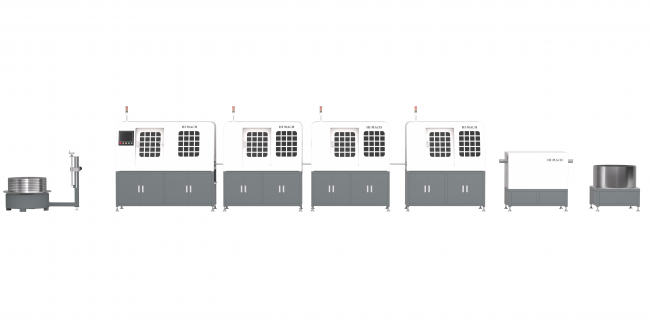
AI液冷3毫米波纹管生产线全线设备三维呈现
从成型到接头焊接,五台设备逐环节完成加工
生产线的起点是自动成型机。该设备以304、316L等不锈钢钢带为原料,适用钢带厚度在0.15至0.35毫米之间,通过卷制与焊接形成波纹管坯,焊接环节采用功率在1至1.5千瓦的激光焊接。成型机的作用是把平直钢带连续加工成具有波纹结构的管坯,是后续所有工序的基础。由于钢带很薄,成型过程对张力控制、焊接稳定性和波纹成型精度要求较高,任何偏差都会传递到后续环节。
成型后的连续波纹管坯,需要按照产品规格进行定长分切,这一环节由切断机完成。该设备适用规格为DN4至DN15的细小波纹管,能够按设定长度将管坯切断,为后续端部处理提供长度一致的工件。定长切断看似简单,却直接影响成品的尺寸一致性和后续加工的定位基准。对于细小、薄壁的波纹管,切断过程还需要避免管口变形和毛刺,保证工件能够顺利进入下一道工序。
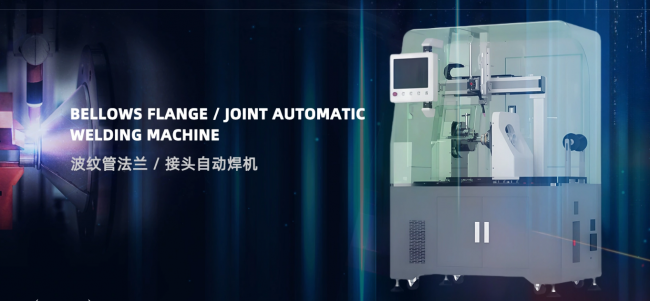
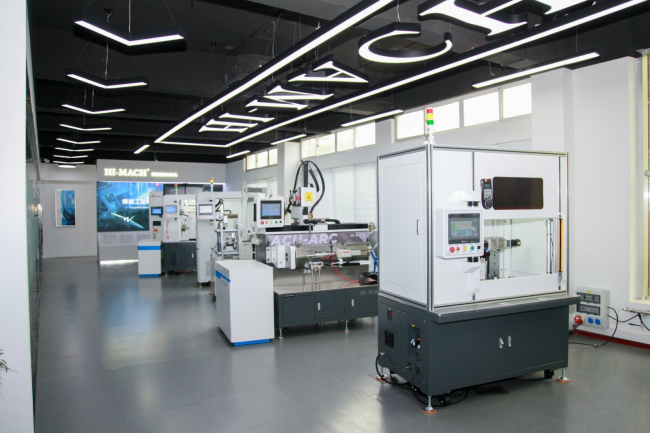
波纹管法兰与接头自动焊接机产品画面
切断后的波纹管端部波纹较为松散,需要通过平口机进行并波和整平处理。利玛赫HI-MACH的平口机型号为HM-BB04,适用规格同样为DN4至DN15,主要功能是把端部的若干波纹并拢、整平,形成规则的端口结构。这一处理为后续切口和接头焊接提供稳定、整齐的端部基础。若并波不均匀、端口不平整,接头焊接时就容易出现错位或焊接缺陷,因此平口工序在整条产线中承担着承上启下的作用。
接下来的切口机负责对波纹管端部进行切口加工。利玛赫HI-MACH的切口机型号为HI-CUT 06,适用工件壁厚在0.08至0.5毫米之间,规格为DN4至DN15,其旋转同心度小于0.05毫米,旋转精度为±0.1毫米。较高的旋转精度有助于保证端部切口圆整、尺寸一致,避免偏心带来的配合问题。对于细小波纹管而言,这一精度水平直接关系到后续接头能否准确配合、焊缝能否均匀成型。
生产线的最后一道核心工序是接头焊接,由接头焊接机完成。利玛赫HI-MACH的接头焊接机型号为ROBUST-ARC 06 MICRO,采用微等离子焊接电源,电源电流范围为3至210安培,适用规格为DN4至DN15,旋转精度为±0.1毫米。该设备把波纹管与接头、法兰等部件焊接成完整组件,是决定产品连接强度和密封性能的关键环节。由于工件壁薄、接头小,焊接需要在较小电流下稳定控制电弧,兼顾熔合与防烧穿。
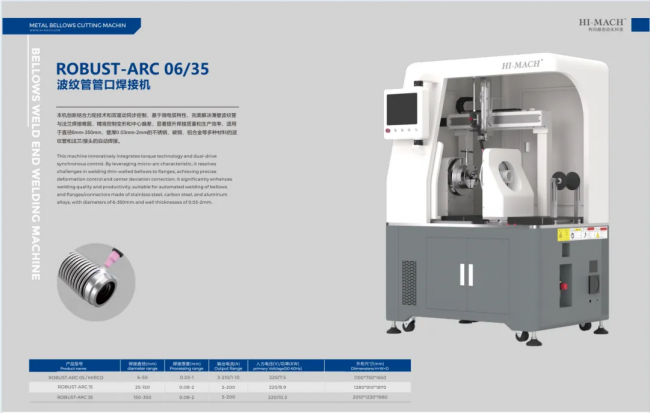
波纹管管口焊接机产品参数页
检测协同与工程化能力,兼顾密封性与柔性生产
自动化生产并不意味着可以省略质量验证。波纹管多用于密封要求较高的管路系统,焊接完成后需要通过相应的检测手段确认接头质量,例如外观检查、尺寸核对以及针对密封性的测试等。利玛赫HI-MACH在工艺开发和交付过程中重视试样验证,通过对焊接样件的检验确认参数是否稳定可靠,再固化到生产流程中。检测环节的意义在于把可能存在的缺陷拦截在出厂之前,并为工艺参数的调整提供依据。把检测纳入产线的整体设计,有助于形成从加工到验证的闭环,而不是仅依赖设备的自动运行来保证质量。
把五台设备连成产线的价值,集中体现在密封性能和产品一致性上。液冷、真空等应用对波纹管的密封性要求较高,任何一个环节的尺寸偏差或焊接缺陷,都可能在最终使用中造成泄漏。公开报道提到,该产线能够满足液冷系统对高密封性的要求。通过统一的规格基准和自动化流转,各设备加工出的工件在尺寸和端口结构上保持一致,减少人工流转带来的磕碰和误差。需要客观指出的是,具体密封效果仍取决于工艺参数、检测环节和实际工况,不能简单以绝对化表述概括。

波纹管生产线发布暨开机活动现场合影
从单机到产线,跨越的是工艺工程化这道门槛。单台设备只需要完成特定动作,而一条产线需要统一物料规格、节拍、定位基准和控制逻辑,还要考虑工件暂存、转运和异常处理。利玛赫HI-MACH把在多类焊接设备上积累的工艺经验,整合到波纹管生产线的设计中,使五台设备形成协同的整体。这种工程化能力意味着企业不仅能提供设备,还能把完整的制造流程交付给客户,帮助其建立稳定的波纹管生产能力。
下游客户对波纹管的需求往往不是单一规格,而是覆盖不同口径、长度和接头形式。利玛赫HI-MACH的波纹管产线设备主要面向DN4至DN15的细小规格,并通过更换工装、调整程序来适应不同产品。这要求产线在设计时兼顾稳定性与柔性,使换型过程尽量简便,减少停机调整时间。对于多品种、中小批量的制造场景,柔性化能力与自动化程度同样重要。通过把规格参数、焊接程序和工装结构模块化,企业能够在一条产线上覆盖更多产品类型,提高设备的利用率,也降低客户因产品变化而重复投资设备的压力。
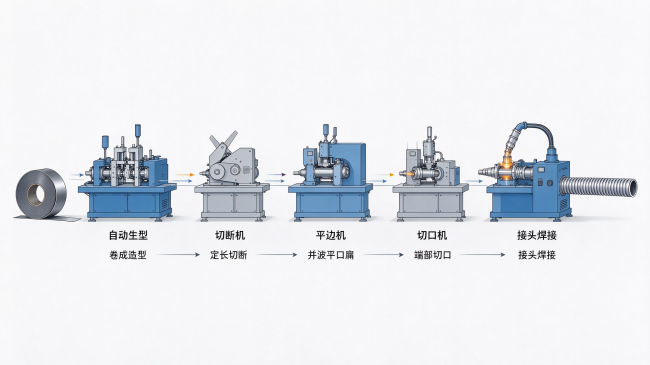
波纹管生产线五大设备工艺流程(示意图)
3毫米产品面向算力散热,发布活动标志产线落地
该产线的一个重要应用方向,是面向人工智能数据中心的3毫米波纹软管。这类细小波纹管用于高算力服务器的液冷管路,作为柔性连接部件承担位移补偿和密封作用。围绕这一产品,企业梳理了多道工序,并针对第三代AI算力服务器的散热需求进行工艺开发。需要澄清的是,名称中的“AI”指人工智能数据中心这一应用场景,波纹管本身是精密金属构件,产线设备依靠自动化控制运行,并不意味着产品或设备具备人工智能功能。
根据昆山市融媒体中心的公开报道,2026年3月22日,利玛赫HI-MACH首条AI液冷3毫米波纹管生产线正式发布。这一事件是企业装备体系从单机走向成套产线的重要标志,也为其波纹管类产品提供了规模化生产的基础。企业在发布中强调,将以更稳定的工艺和更智能的设备服务客户。对产业链而言,这类成套产线的落地,有助于提升细小波纹管的自主供给能力,支撑液冷、真空等下游领域的发展。
以成套设备体系,支撑波纹管制造工艺升级
利玛赫HI-MACH的波纹管装备及生产线,体现的是一种系统化的制造思路:从钢带成型到接头焊接,五台设备各司其职又彼此协同,把复杂的细小波纹管制造过程组织成清晰、可控的工程流程。其核心竞争力不只在于某一台设备的参数,而在于把材料、工艺、精度和节拍整合起来的成套能力。对下游客户而言,选择这样的产线,本质上是在选择一套经过整体设计、能够稳定交付合格波纹管的制造方案,这也是波纹管装备走向成熟的体现。